

خط إنتاج ألواح الساندويتش بانل المستعمل.Açıklama Arapça : Kayna
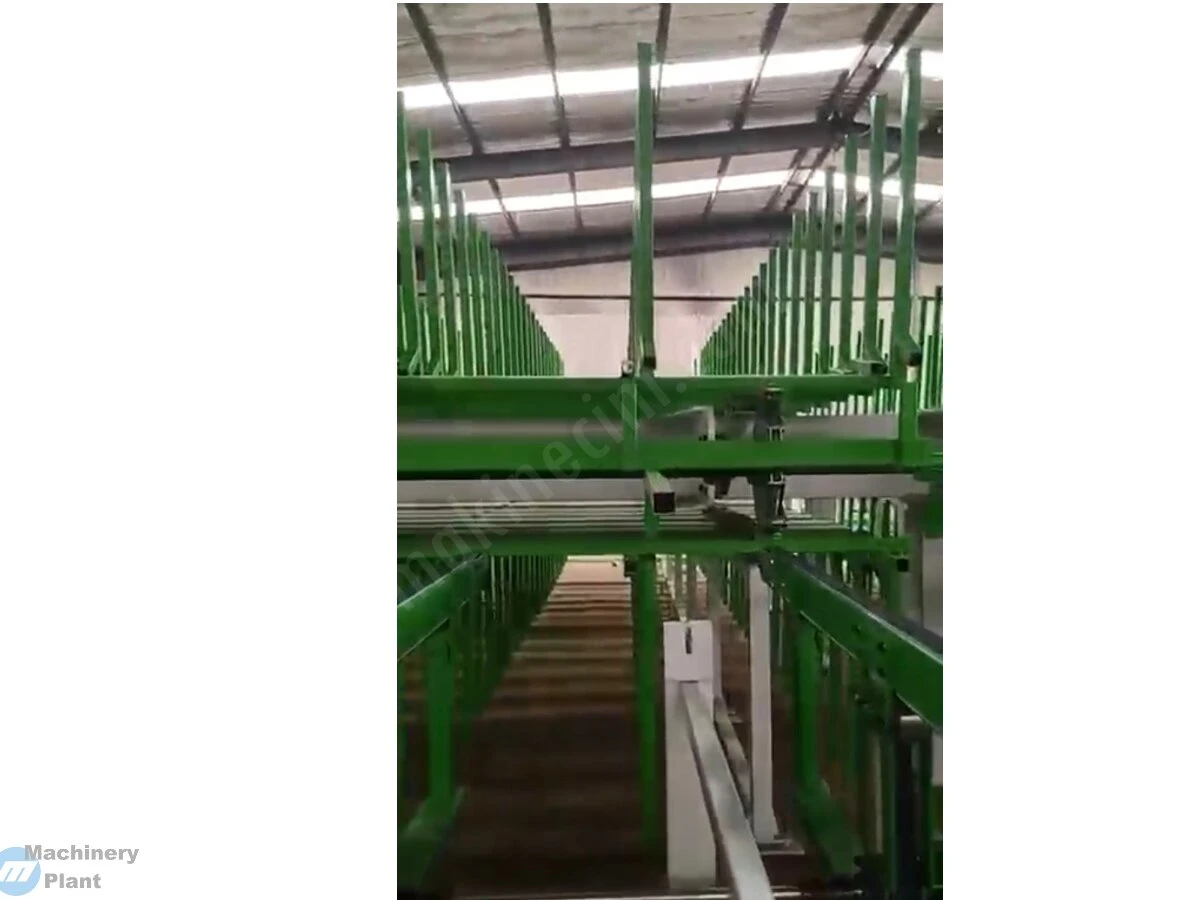
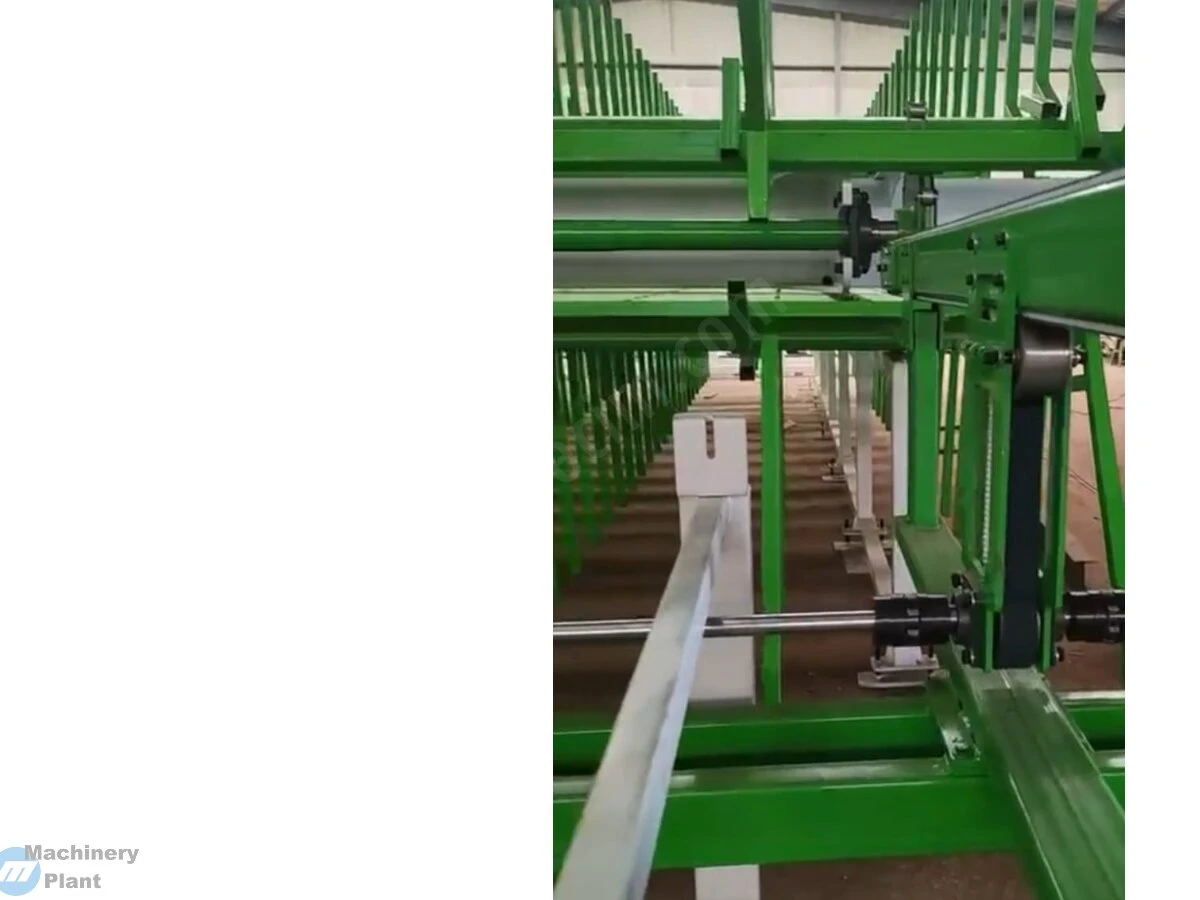
| السعر: | اسأل عن السعر |
| رمز الإعلان: | M-465331 |
| نوع الإعلان: | للبيع - مستعمل |
| عدد المشاهدات : | 60 |
| تاريخ التحديث : | 05 أكتوبر 2026 |
| نوع الإنتاج: | العلامة التجارية |
السنة
Machinery Plant - Makine Parkı
خط إنتاج ألواح الساندويتش بانل المستعمل.Açıklama Arapça : Kayna وصف الإعلان
خط إنتاج ألواح الساندويتش PU المستمر
المواصفات الفنية ومعايير الأداء
1. التعريف العام
تم تصميم خط الإنتاج المستمر لألواح العزل المصنوعة من رغوة البولي يوريثان (PU) لإنتاج مواد البناء الحديثة التي تتميز بالعزل الحراري العالي، والعزل الصوتي، ومقاومة الحريق، ومقاومة الماء، وخفة الوزن، والخصائص الصديقة للبيئة.
يمكن للخط إنتاج أنواع مختلفة من ألواح العزل المقاومة للحريق والمصنوعة من البولي يوريثان، باستخدام مواد تغطية مختلفة مثل الصفائح الفولاذية الملونة مسبقاً، ورقائق الألمنيوم، وورق الكرافت، والأقمشة غير المنسوجة، والصفائح الفولاذية المجلفنة.
كما يمكن تعديل عرض اللوح وسماكة القلب (Core) حسب متطلبات العميل. ويُستخدم الخط بشكل خاص لإنتاج ألواح الساندويتش ذات الأسطح الفولاذية وألواح العزل المستخدمة في المنشآت والهياكل المعدنية.
تتضمن عملية الإنتاج حقن رغوة البولي يوريثان بشكل مستمر بين مواد التغطية، ثم تمريرها بين الحزامين المزدوجين أثناء عملية التفاعل والبلمرة للرغوة، لتشكيل اللوح المركب.
تتحرك المواد بسرعة ثابتة إلى الأمام عبر أدلة التشكيل المجهزة مسبقاً. وبعد اكتمال تشكيل اللوح، يتم قطعه أوتوماتيكياً إلى الأطوال المطلوبة، مما يسمح بالإنتاج المستمر دون إيقاف خط الإنتاج.
2. المعدات الرئيسية لخط الإنتاج
يتكون خط إنتاج ألواح العزل المركبة PU بشكل أساسي من المعدات التالية:
- نظام فك اللفائف (Uncoiling System)
- نظام آلة التشكيل (Forming Machine System)
- جهاز التسخين المسبق (Preheating Device)
- نظام رغوة البولي يوريثان (Polyurethane Foaming System)
- نظام التسخين بالحزام المزدوج (Double-Belt Heating System)
- نظام القطع (Cutting System)
- نظام التبريد (Cooling System)
- نظام التغليف (Wrapping System)
- نظام الرفع والمناولة (Lifting & Handling System)
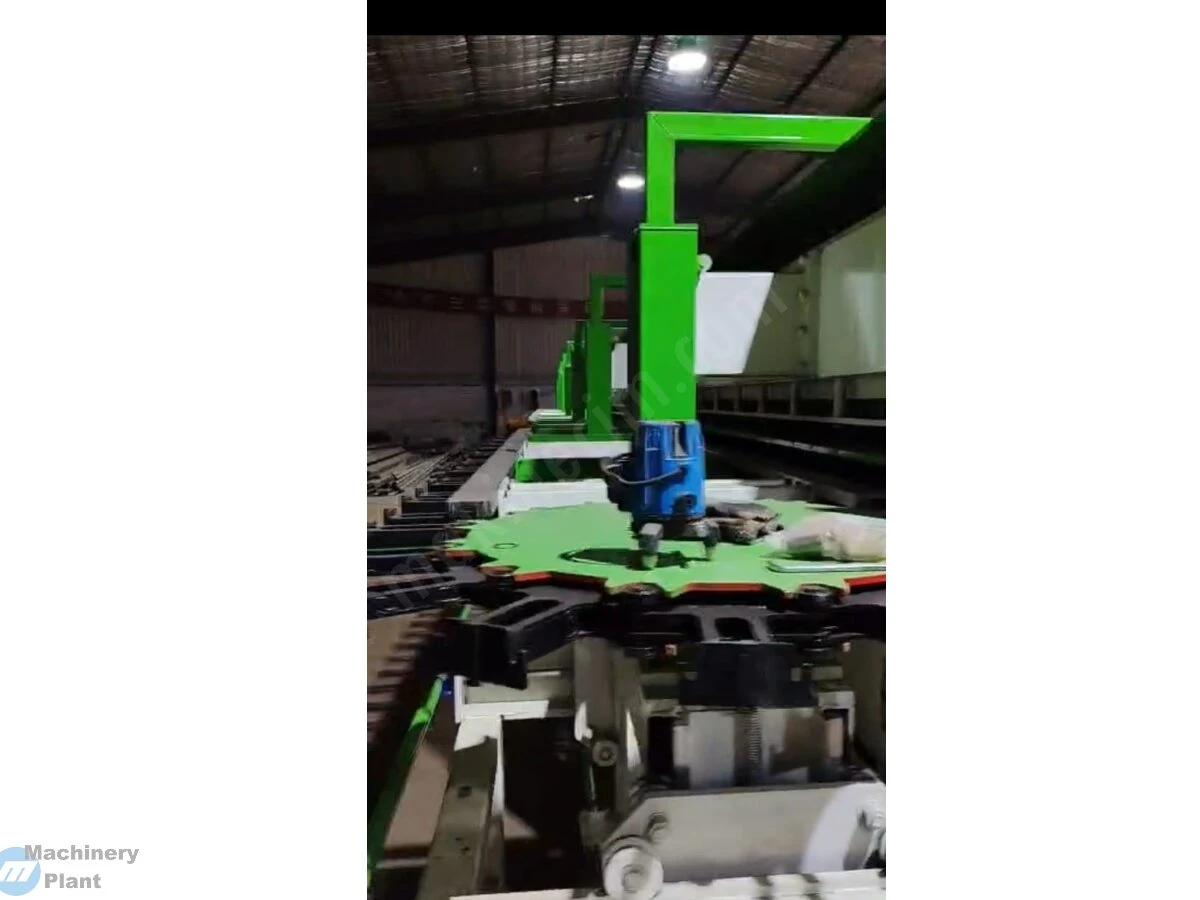
- نظام التكديس الأوتوماتيكي (Automatic Stacking System)
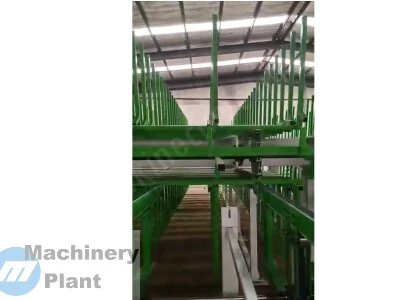
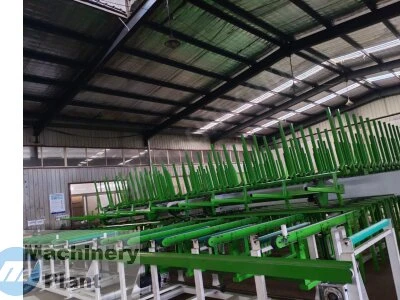
3. نظام تبريد ألواح الساندويتش
تكون درجة حرارة الألواح الخارجة من نظام الضغط المستمر مرتفعة نتيجة التفاعل الكيميائي الذي يحدث داخل قلب البولي يوريثان أو الصوف الصخري.
تم تصميم نظام التبريد لتبريد الألواح تدريجياً وبطريقة محكمة.
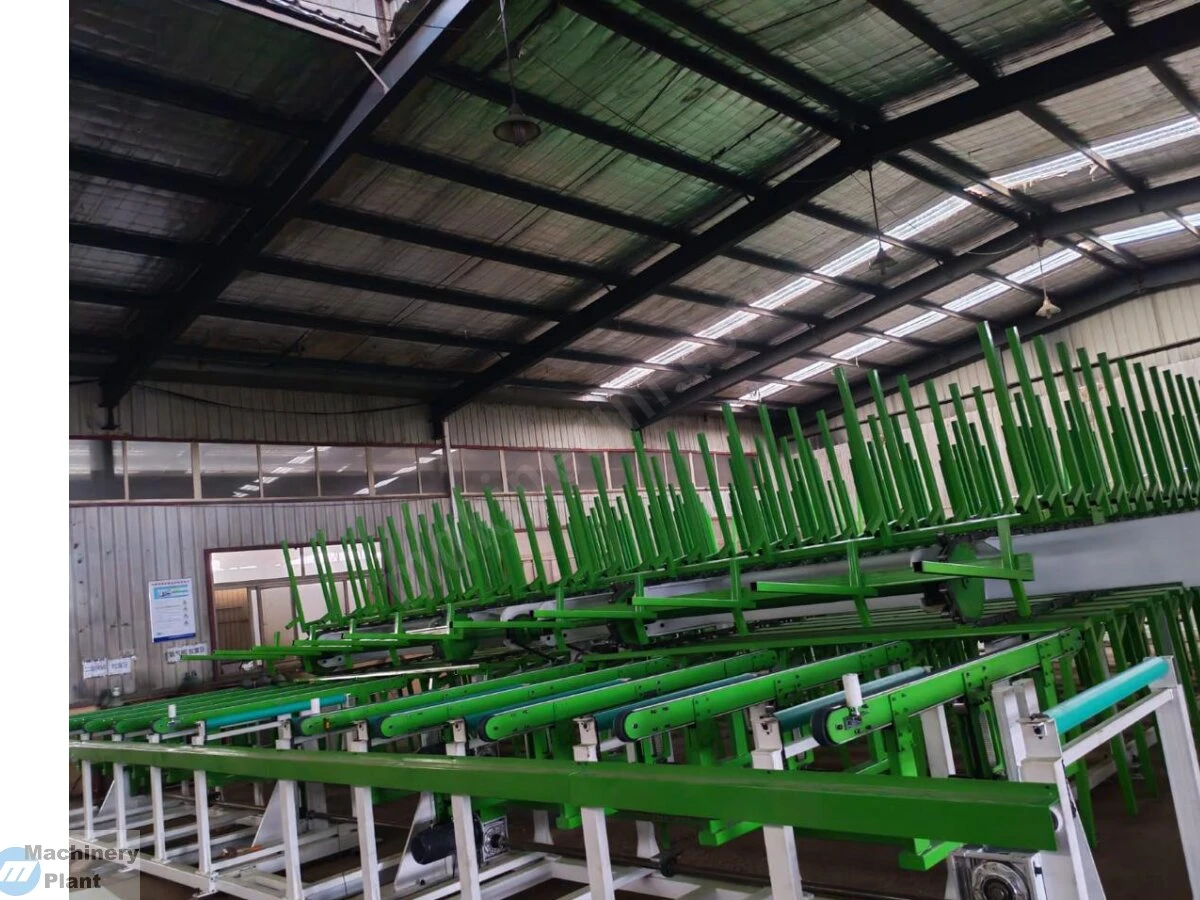
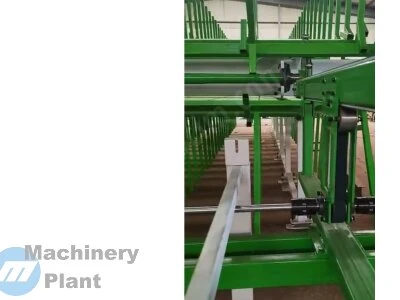
يتم استخدام نظام تبريد Caterpillar / Rotary لرفع الألواح وتدويرها بطريقة محكمة.
الأهداف:
- خفض درجة حرارة اللوح تدريجياً
- منع تشوه الأسطح المعدنية
- منع انكماش الرغوة
- الحفاظ على جودة سطح اللوح
تستغرق عملية التبريد عادةً حوالي 20–45 دقيقة.
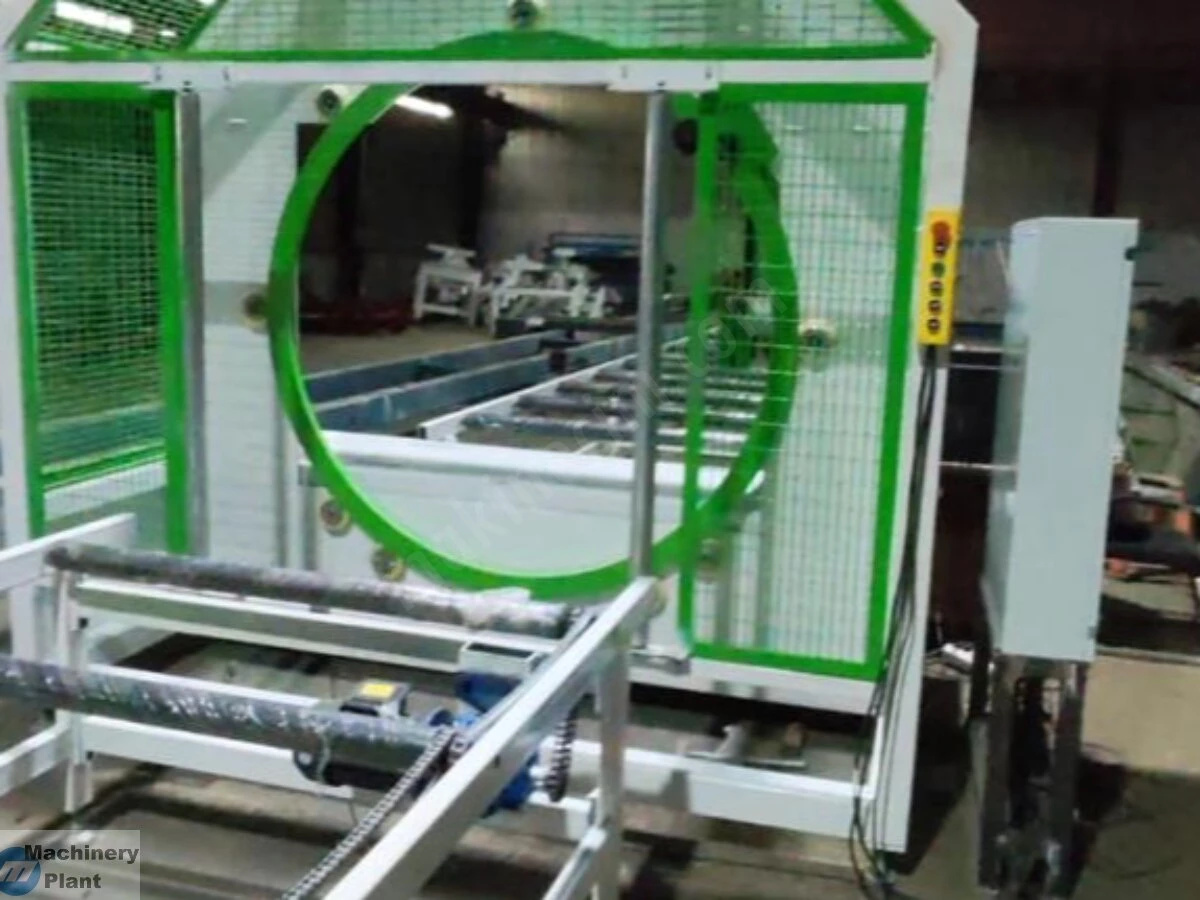
4. نظام تغليف ألواح الساندويتش
يُستخدم نظام التغليف لحماية الألواح من الرطوبة والخدوش والغبار والعوامل الخارجية التي قد تحدث أثناء النقل.
تطبيق الفيلم الواقي
يتم وضع فيلم واقٍ على الأسطح المعدنية للألواح.
التكديس
يقوم النظام الأوتوماتيكي بوضع الألواح فوق بعضها لتشكيل حزمة.
التغليف بفيلم Stretch
يتم لف حزمة الألواح بالكامل بفيلم Stretch لحمايتها من الغبار والرطوبة والعوامل الخارجية.
الحواجز الواقية
يتم وضع واقيات من الكرتون أو الفوم في الزوايا لمنع أحزمة الربط من إتلاف حواف الألواح.
5. نظام الرفع والمناولة
نظراً لطول ووزن ألواح الساندويتش، يتم استخدام معدات خاصة للرفع والمناولة.
رافعات التفريغ Vacuum Lifters
تقوم أنظمة الرفع بالشفط بتثبيت سطح اللوح، مما يسمح برفعه دون التسبب في خدوش أو انبعاجات.
عوارض الرفع Spreader Beams
تُستخدم عوارض الرفع الأفقية مع الرافعات لتوزيع الحمل بالتساوي على طول اللوح أثناء عملية الرفع.
6. نظام الأتمتة والتحكم
يعمل خط الإنتاج بالكامل بدرجة عالية من الأتمتة وتقنيات التحكم المتكاملة.
يتم استخدام التقنيات التالية:
- تحكم CNC Servo
- محولات تردد VFD
- نظام تحكم PLC
- نظام تحكم هيدروليكي
- نظام تحكم وتوزيع مركزي
- نظام أوتوماتيكي لقياس الطول والقطع
يمكن التحكم بكل وحدة بشكل مستقل، كما يمكن تشغيل النظام بالكامل معاً من خلال نظام التحكم المركزي.
سرعة الإنتاج
سرعة الإنتاج:
5–9 متر/دقيقة
يمكن تعديل السرعة حسب نوع اللوح ومتطلبات الإنتاج.
القدرة الإنتاجية السنوية
تقريباً:
800,000 متر مربع/سنة
تم احتساب هذه القدرة تقريبياً على أساس إنتاج 250 متر مربع يومياً، والعمل لمدة 10 أشهر سنوياً، وبنظام ثلاث ورديات.
نظام التحكم HMI
الخط مجهز بنظام HMI للتحكم بواسطة الكمبيوتر وشاشة تعمل باللمس.
يمكن للمشغل إدخال معايير التشغيل المطلوبة لكل قسم من أقسام الإنتاج إلى النظام وتنفيذ الإنتاج بشكل أوتوماتيكي.
بعد تجهيز المواد الخام ومتطلبات الإنتاج، يتم تنفيذ عمليات إنتاج الألواح والقطع بشكل أوتوماتيكي.
7. نظام فك اللفائف Uncoiling System
الوظيفة
تُستخدم آلة فك اللفائف لتغذية وفك لفائف الصفائح الفولاذية وإدخالها إلى خط الإنتاج.
النظام مزود بآلية هيدروليكية من نوع Cantilever لتثبيت وشد اللفائف.
يتم نقل اللفة إلى وحدة فك اللفائف باستخدام عربة رفع. وتقوم آلية الرفع بتحميل وتفريغ اللفائف.
يقوم الأسطوانة الهيدروليكية بتوسيط اللفة. ويتم تثبيت اللفة بواسطة آلية الحركة على السطح المائل.
يمكن استخدام ملحقات دعم مختلفة للتوافق مع أقطار اللفائف الداخلية المختلفة.
يحتوي الخط على وحدتي فك لفائف، واحدة للصفحة العلوية وواحدة للصفحة السفلية.
المواصفات الفنية لوحدة فك اللفائف
- أقصى حمولة: 10 طن
- سرعة فك اللفائف: 0–30 متر/دقيقة
- القطر الداخلي للفة الفولاذية: 508 / 610 مم
- أقصى عرض للمواد: 1250 مم
- نطاق ضبط التوسيط: 250 مم
8. عربة رفع اللفائف Lifting Trolley
- أقصى حمولة: 10 طن
- سرعة الحركة: 6 متر/دقيقة
- أقصى شوط للرفع: 500 مم
- أقصى شوط للحركة الأفقية: 3000 مم
النظام الهيدروليكي والهوائي
- أقصى ضغط هيدروليكي: 16 MPa
- محرك المحطة الهيدروليكية: 3 kW
- ضغط الهواء: 0.7 MPa
9. المعدات المساعدة
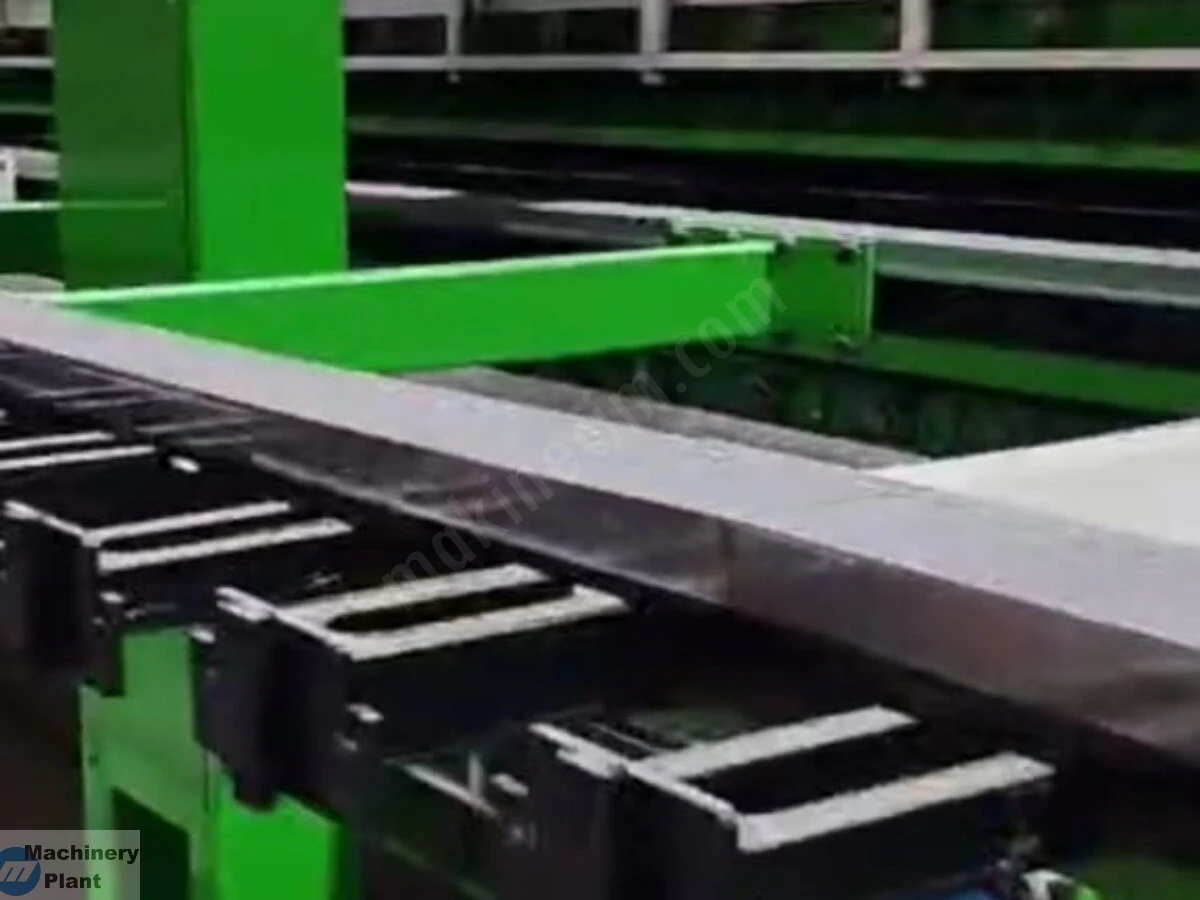
يوجد جدول ناقل بين آلة التشكيل وآلة فك اللفائف، وظيفته نقل الصفائح والمحافظة على محاذاتها.
يتم رفع وخفض آلية ضغط الصفائح بواسطة أسطوانة، بينما يتم نقل المواد بواسطة محرك تشغيل.
10. آلة التشكيل Forming Machine
يقوم نظام الأدلة الموجود عند مدخل آلة التشكيل بمحاذاة الصفائح الفولاذية مع خط المنتصف المرجعي لخط الإنتاج.
تقوم بكرات التشكيل بإنتاج ألواح غرف التبريد، وألواح الجدران، وأنواع مختلفة من مقاطع ألواح الساندويتش.
بعد التشكيل، يتم نقل الصفائح عبر جدول ناقل وسيط إلى فرن التسخين المسبق ثم إلى خط الإنتاج الرئيسي.
المكونات الرئيسية
يتكون نظام التشكيل من:
- آلة التشكيل العلوية
- آلة التشكيل السفلية
- آلة الضغط العلوية
- جداول النقل الوسيطة العلوية والسفلية
- نظام توصيل فرن التسخين المسبق
- المنصة ومعدات السلامة
11. المواد الخام ومواصفات الصفائح
الصفائح الفولاذية الملونة الداخلية
- السماكة: 0.3–0.8 مم
- يجب أن يكون سطح الصفيحة مستوياً وخالياً من الانتفاخ والتشوه والانحناء الجانبي.
الصفائح الفولاذية الملونة الخارجية
- السماكة: 0.3–0.8 مم
- يجب أن يكون سطح الصفيحة مستوياً وخالياً من التشوه والانحناء الجانبي.
الصفيحة الخارجية لألواح الجدران
- السماكة: 0.3–0.8 مم
الصفيحة الخارجية للألواح المموجة
- السماكة: 0.4–0.8 مم
مقاومة خضوع الصفائح الفولاذية
- Yield Strength: 235 MPa
- الحد الأقصى: حوالي 300 MPa
الصفائح الفولاذية المقاومة للصدأ لألواح غرف التبريد
- السماكة: 0.4–0.6 مم
- يجب أن يكون سطح الصفيحة مستوياً وخالياً من التشوه.
12. عروض تشكيل الألواح
ألواح الجدران ذات التثبيت المخفي
- 600–1080 مم
قد يختلف العرض الفعلي حسب شكل اللوح وعرض الصفيحة الخام المطلوبة.
ألواح غرف التبريد
- 600–1220 مم
قد يختلف العرض الفعلي حسب نوع اللوح وعرض الصفيحة الخام المطلوبة.
13. قدرة محركات آلة التشكيل
آلة التشكيل العلوية
- 7.5 kW
آلة التشكيل السفلية
- 7.5 kW + 7.5 kW
سرعة خروج الألواح
- 2–10 متر/دقيقة
يمكن تصميم بكرات التشكيل لتناسب المقاطع المربعة الموجة، والتموجات الصغيرة، ومختلف أشكال الألواح.
المعدات المساعدة
يبلغ الطول الإجمالي لجدول النقل الوسيط بين آلة التشكيل وفرن التسخين المسبق حوالي:
17 + 30 متر
منصة الضغط الخاصة بآلة التشكيل العلوية مجهزة بحواجز أمان وسلالم ومنصة مصنوعة من صفائح فولاذية سميكة.
14. نظام آلة الرغوة ثنائية المكونات
آلة رغوة البولي يوريثان ثنائية المكونات
مزايا المنتج
يعتمد النظام على تقنية إيطالية متقدمة، ويستخدم تقنيات متطورة في تصنيع آلات الرغوة عالية الضغط.
يمكن استخدام النظام على نطاق واسع في القطاعات التالية:
- الثلاجات
- المجمدات
- ألواح غرف التبريد
- ألواح الساندويتش
- ألواح العزل المستمرة
- هياكل الشاحنات المبردة
- الأبواب الأمنية
- خزانات المياه
- الأثاث ذو المظهر الخشبي
- سخانات المياه الكهربائية
- منتجات العزل
دعم قطع الغيار
توفر الشركة المصنعة الدعم الفني الموثوق والتوريد في الوقت المناسب لقطع الغيار المطلوبة.
15. المواصفات الفنية للمواد الخام ثنائية المكونات
البوليول POL
اللزوجة:
200–3000 mPa·s / 20°C
ISO – Isocyanate
اللزوجة:
300–3000 mPa·s / 20°C
ضغط الحقن
8–16 MPa
معدل تدفق الحقن
60–600 غ/ثانية
نسبة الخلط
1:1
نسبة الخلط القابلة للتعديل:
1:3 – 3:1
مدة الحقن
0.5–99.99 ثانية
الدقة:
0.01 ثانية
خطأ تكرار الحقن
≤ ±2%
درجة حرارة المواد
25 ±3°C
رأس الخلط
FPL-1014
سعة خزان المواد الخام
300 لتر
النظام الهيدروليكي
- معدل التدفق: 10–16 لتر/دقيقة
- ضغط النظام: 20 MPa
ضغط التشغيل الهوائي
0.6–0.8 MPa
متطلبات الهواء المضغوط
هواء جاف وخالٍ من الزيت
- الضغط: 0.45 MPa
- معدل التدفق: 400 لتر/دقيقة
16. نظام التحكم بدرجة الحرارة
النظام مجهز بأنابيب تسخين وآلية للتحكم بدرجة الحرارة.
درجة حرارة الزيت الهيدروليكي
أقل من 50°C
يتم تبريد الزيت من خلال نظام تدوير الرجوع.
محرك مضخة القياس
5.5 kW × 2
مساحة تركيب الآلة
حوالي:
3 × 2 متر
إجمالي القدرة
حوالي:
22 kW
الوزن الإجمالي للآلة
حوالي:
2 طن
مصدر الطاقة الكهربائية
380 V / 50 Hz
في حال استخدام مولد كهربائي خاص، يلزم استخدام نظام لتثبيت الجهد الكهربائي.
17. العلامات التجارية الرئيسية وأنظمة التحكم
يستخدم النظام مكونات عالية الجودة من علامات تجارية عالمية ومحلية لضمان استقرار التشغيل.
نظام الحقن
Cannon – Italy
رأس الخلط/الحقن مصنوع باستخدام تقنية Cannon.
العمر التشغيلي التقديري:
أكثر من 500,000 دورة
نظام التحكم الكهربائي
Siemens PLC
يتم استخدام وحدة تحكم قابلة للبرمجة وشاشة لمس من Siemens.
البرنامج
يتم استخدام برنامج التحكم الإيطالي الأصلي من شركة Cannon.
18. نظام الحزام الناقل المزدوج
الوظيفة الأساسية
يقوم الحزامان العلوي والسفلي بموازنة ضغط التمدد الناتج أثناء تفاعل رغوة البولي يوريثان، كما يحددان السماكة النهائية للوح.
أما الأحزمة الجانبية فتقاوم قوى التمدد الأفقية وتحافظ على عرض اللوح ثابتاً.
وبذلك يمكن التحكم بدقة عالية في عرض اللوح وسماكته واستواء سطحه.
الخصائص الإنشائية
يبلغ عرض سلاسل الناقل حوالي:
200 مم
وهي مصنوعة من مكونات معالجة ومشغولة آلياً ومعالجة حرارياً لضمان استواء السطح ومنع التشوه أو الخدوش أثناء التشغيل.
يمكن تعديل ارتفاع وسماكة الأحزمة.
وتتم عمليات الضبط بواسطة آليات رفع يتم التحكم بها إلكترونياً.
19. المعايير الفنية للحزام المزدوج
- الطول الفعال للحزام المزدوج: 24 متر
- ارتفاع تشغيل الحزام السفلي: 1200 مم
- العرض الفعال للحزامين العلوي والسفلي: 1200 مم
- سرعة التشغيل: 4–16 متر/دقيقة
- المسافة بين الحزامين: 10–370 مم
- انحراف استواء لوح السلسلة الواحد: ≤ ±0.06 مم
المحرك الرئيسي
11 kW × 2
محرك واحد لكل حزام.
طول الحزام الجانبي
20 متر
20. نظام القطع بمنشار الشريط مع التتبع الأوتوماتيكي
الوظيفة
يقوم النظام بقياس طول اللوح بدقة باستخدام Encoder، وينفذ عملية القطع الأوتوماتيكية بالتزامن مع حركة اللوح دون إيقاف خط الإنتاج.
يوجد نظام شفط وتجميع للغبار الناتج أثناء عملية القطع.
المواصفات الفنية لنظام القطع
- المحرك الرئيسي: 5.5 kW
- محركات السيرفو: محركات Servo بقدرة 3 kW للحركة الطولية والعرضية
نظام التوجيه
HIWIN – Taiwan
يتم استخدام أدلة خطية محمية ومغلقة ضد الغبار.
دقة القطع
- ±1 مم للأطوال حتى 6 أمتار
- ±2 مم للأطوال من 6 إلى 12 متراً
ارتفاع القطع
15–240 مم
أقصى عرض للقطع
13,000 مم
دوران منشار الشريط
180° ±0.5°
مزود بآلية رجوع عالية الدقة.
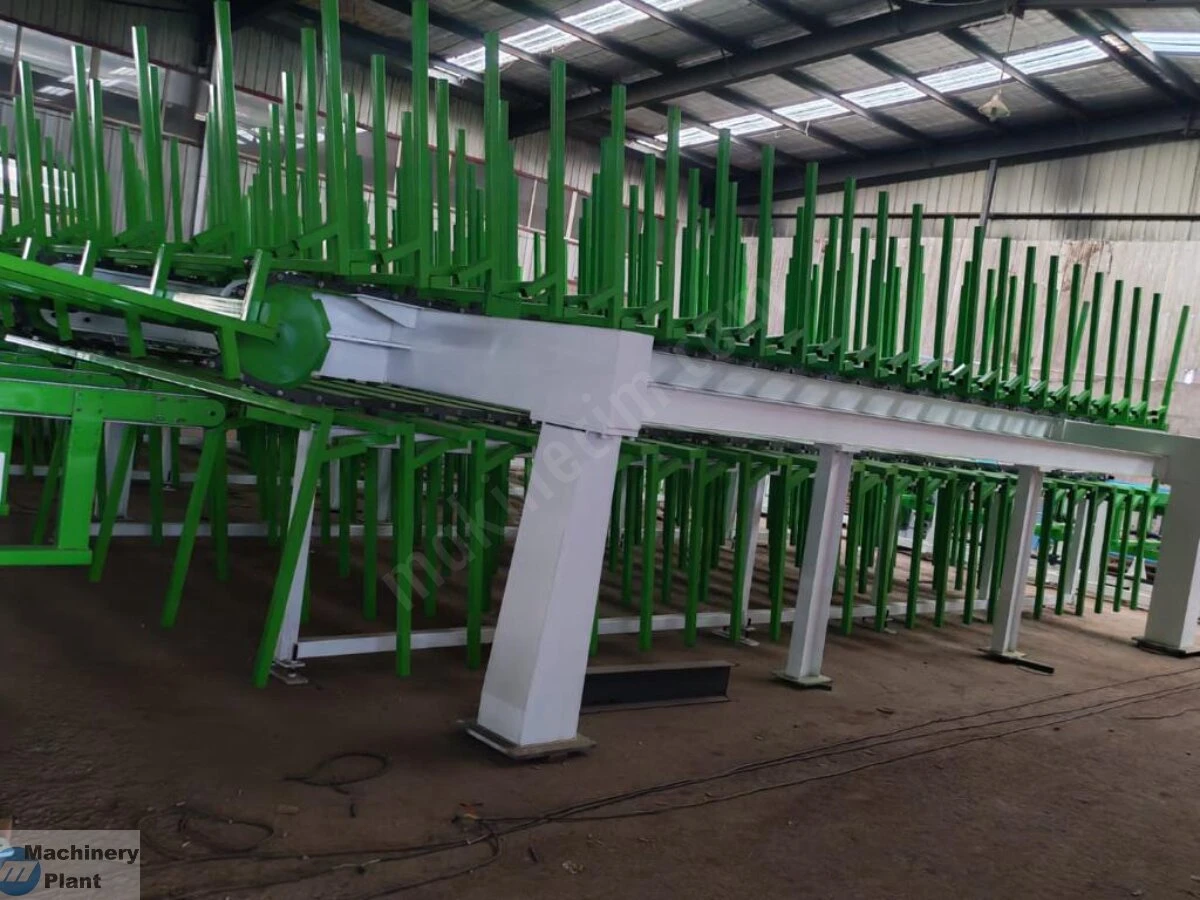
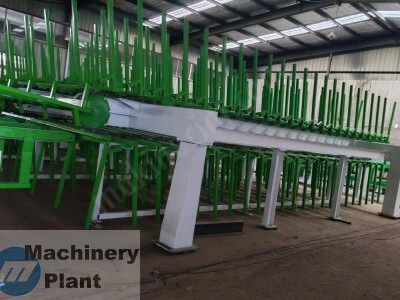
21. نظام ناقل التبريد
الوظيفة
يستقبل الألواح المقطوعة وينقلها بطريقة محكمة من أجل التبريد الطبيعي.
تسمح الفتحات الخاصة بتلامس الألواح بشكل كامل مع الهواء، مما يحقق التبريد الطبيعي.
يساعد هذا النظام على تقليل مخاطر التشوه الحراري والانكماش إلى الحد الأدنى.
ملاحظة فنية
لا يُنصح بنقل الألواح المموجة أثناء عملية التبريد. وخصوصاً خلال فصل الشتاء، يُنصح بتوجيه الألواح مباشرة إلى منصة التكديس.
المواصفات الفنية لناقل التبريد
- طول الناقل: 13,000 مم
- عرض الناقل: 15,000 مم
- أقصى سعة للألواح: حوالي 40 لوحاً
- سرعة الناقل: 60 متر/دقيقة
يمكن ضبط السرعة باستخدام نظام VFD للتحكم بالتردد.
- أقصى سماكة مسموحة للوح: 200 مم
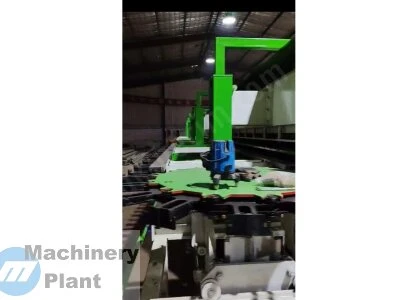
22. نظام التكديس بالشفط Vacuum Suction Stacking System
الوظيفة
النظام مجهز برافعة جسرية ووسادات شفط Vacuum Pads لفصل الألواح المقطوعة وتكديسها بشكل منظم وأوتوماتيكي.
كما يحتوي النظام على آلية دوران هيدروليكية بزاوية 180° لقلب الألواح المموجة بشكل منفرد.
يتم محاذاة الألواح بدقة عالية وتكديسها في حزمة منظمة.
نظام السلامة
الآلة مجهزة بمولدات تفريغ ذاتية القفل لمنع سقوط الألواح في حال انقطاع الكهرباء أو الهواء بشكل مفاجئ.
تحافظ وسادات الشفط على قوة تفريغ كافية لفترة معينة عند انقطاع الكهرباء أو الهواء، مما يمنع سقوط الألواح.
23. المواصفات الفنية للتكديس
- أقصى طول للوح: 16 متر
- أقصى عرض للوح: 1200 مم
- أقصى ارتفاع للتكديس: 1200 مم
المزيد من المنتجات من هذا المورد
| الإعلان | السعر | النوع - التاريخ - الموقع | |
|---|---|---|---|
 | المنخل الاهتزازي المتنقل Machinery Plant - Makine Parkı | اسأل عن السعر | للبيع - جديد05 أكتوبر 2026 İstanbul |
 | حفارة مجنزرة – Pc 450 Lc-8 Açıklama Arapça : Kaynak Machinery Plant - Makine Parkı | اسأل عن السعر | للبيع - مستعمل05 أكتوبر 2026 İstanbul |
 | كسارة ثالثية للبيع 150 مم Machinery Plant - Makine Parkı | اسأل عن السعر | للبيع - مستعمل05 أكتوبر 2026 İstanbul |
 | منخل تجفيف وغسيل الرمل للبيع Machinery Plant - Makine Parkı | اسأل عن السعر | للبيع - جديد05 أكتوبر 2026 İstanbul |
 | غلايات بخار تعمل بالوقود الصلب Machinery Plant - Makine Parkı | اسأل عن السعر | للبيع - جديد05 أكتوبر 2026 İstanbul |
 | مرجل زيت ساخن مستعمل 1.000.000 كيلو كالوري/ساعة Machinery Plant - Makine Parkı | اسأل عن السعر | للبيع - مستعمل05 أكتوبر 2026 İstanbul |
 | ماكينة أنابيب الري بالتنقيط للبيع Machinery Plant - Makine Parkı | اسأل عن السعر | للبيع - مستعمل05 أكتوبر 2026 İstanbul |
 | غلاية بخار مستعملة بسعة 1600 كغ/ساعة Açıklama Arapça : Kaynak Paragraf ◢Bodyp Anahtar Kelime Arapça : Machinery Plant - Makine Parkı | اسأل عن السعر | للبيع - مستعمل05 أكتوبر 2026 İstanbul |
 | مكبس ألواح وأبواب مخازن التبريد Machinery Plant - Makine Parkı | اسأل عن السعر | للبيع - جديد05 أكتوبر 2026 İstanbul |
 | كسارة عمودية للبيع Vsı 900 Machinery Plant - Makine Parkı | اسأل عن السعر | للبيع - مستعمل05 أكتوبر 2026 İstanbul |